



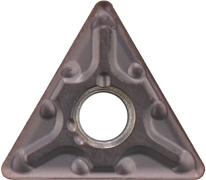
ISO insert kodu, torna kesici ucunun şeklini, boşluk açısını, tolerans sınıfını, sabitleme geometrisini ve temel ölçülerini kısa bir harf-rakam dizisiyle anlatır. CNMG, DCMT veya WNMG gibi kodları doğru okumak; yalnızca doğru ölçüyü bulmayı değil, takım tutucuyla uyumluluğu ve işlem güvenliğini de kontrol etmeyi sağlar.
ISO insert kodu neyi tanımlar?
İnsert tanımlama sistemi, indekslenebilir kesici uçların sipariş ve teknik şartnamelerde aynı mantıkla tarif edilebilmesi için geliştirilmiştir. Güncel referans ISO 1832:2017 standardıdır. Ancak üreticilerin kesit, delik ve talaş kırıcı sembollerinde katalog açıklamaları bulunabilir; bu nedenle bir kodu okurken standardı ve ilgili üretici tablosunu birlikte kullanın.
Bir kodun her parçası aynı fiziksel boyutu göstermez. İlk harfler geometriyi, sonraki harfler açı ve toleransı; rakamlar ise ölçü, kalınlık ve burun yarıçapını ifade eder. Bazı üreticiler son iki karakteri talaş kırıcı veya kalite sınıfı için ekleyebilir.
Örnek kod: CNMG 120408
CNMG 12 04 08CNMG geometri ve tolerans bölümü12 IC/ölçü sınıfı04 kalınlık sınıfı08 burun yarıçapı sınıfıBu örnekte C 80° elmas biçimli şekli, N sıfır derece boşluk açısını, M tolerans grubunu ve G delik/kesit geometrisi grubunu belirtir. 12, insertin IC/ölçü sınıfını; 04 kalınlık sınıfını; 08 ise çoğu katalogda yaklaşık 0,8 mm burun yarıçapı sınıfını gösterir. Kesin milimetre karşılığı için ürün tablosunu esas alın.
ISO kodunun bölümleri
| Sıra | Kod bölümü | Ne anlatır? | Seçimde neden önemli? |
|---|---|---|---|
| 1 | Şekil | C, D, T, V, W gibi harfler insertin temel plan şeklini gösterir. | Kesme kenarı dayanımı, kontur kabiliyeti ve tutucu yuvasıyla ilişkilidir. |
| 2 | Boşluk açısı | A, B, C, D, E, F, N, P gibi semboller kesici kenar ile iş parçası arasındaki açıyı belirtir. | Pozitif/negatif geometriyi ve takımın oturma biçimini etkiler. |
| 3 | Tolerans | A–U aralığındaki harf, ölçü ve şekil tolerans grubunu belirtir. | Tekrarlanabilirlik ve yuva içinde kararlı oturma için kontrol edilir. |
| 4 | Kesit / sabitleme | Delik, havşa, kesit ve talaş kırıcı gibi özelliklerin kodlandığı bölümdür. | Vida, pabuç veya klemp ile kullanılan takım tutucunun uyumunu belirler. |
| 5 | IC / kesme kenarı | Yuvarlak, kare, üçgen ve trigon şekillerde çoğunlukla yazılı daire ölçüsünü gösterir. | Takım boyutu, kesme derinliği ve tutucu kapasitesi buna göre seçilir. |
| 6 | Kalınlık | Insertin tabandan kesme kenarına kadar olan nominal kalınlık sınıfıdır. | Klemp yüksekliği ve kesme derinliğiyle birlikte değerlendirilir. |
| 7 | Burun yarıçapı | 04, 08, 12 gibi son rakamlar çoğu torna ailesinde burun yarıçapı sınıfını gösterir. | Yüzey kalitesi, ilerleme kapasitesi ve titreşim davranışını değiştirir. |
| 8 | Talaş kırıcı / kalite | Üreticiye göre ek harf veya kodla talaş kırıcı ve kalite seçeneği tanımlanabilir. | Malzeme grubu ve kaba/finisaj operasyonuna uygunluk burada netleşir. |
Bu sıra genel ISO okuma mantığıdır; her ürün ailesinin tam sembol karşılığı üretici kataloğunda kontrol edilmelidir. Arama kutusuna yalnızca aile adını yazmak (örneğin “CNMG”) farklı ölçü ve kalite seçeneklerini birbirine karıştırabilir.
Uygulamanız için ilgili ürünleri inceleyin
Gerçek stok ve güncel fiyatla, sayfadan ayrılmadan sepetinize ekleyin.

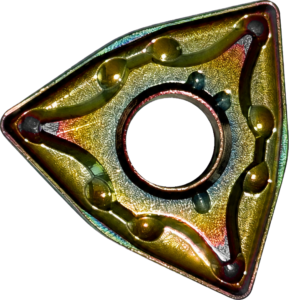
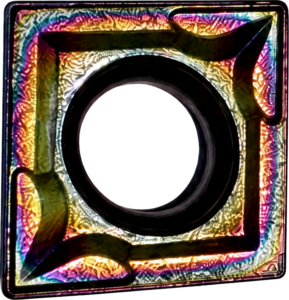
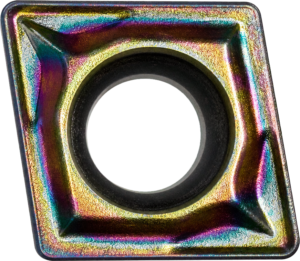

Şekil harfi nasıl yorumlanır?
Şekil, kesici ucun kaç derecelik bir köşe sunduğunu ve kesme kenarının ne kadar desteklendiğini etkiler. C ve W gibi daha güçlü köşe formları kaba talaşta tercih edilebilirken, V gibi sivri formlar dar konturlara erişim sağlar. Sadece şekle bakarak karar vermeyin; işleme yönü, takım tutucu ve hedef yüzey kalitesi birlikte okunmalıdır.
Pozitif ve negatif insert farkı
Boşluk açısı ikinci kod karakterinde görülür. Negatif geometrilerde kesici kenar daha fazla desteklenir ve iki taraflı kullanım mümkün olabilir; pozitif geometriler daha düşük kesme kuvveti ve dar alanlara erişim sağlayabilir. Tezgâh rijitliği, parça bağlama ve işlenecek malzemenin sertliği hangi yaklaşımın daha güvenli olduğunu belirler.
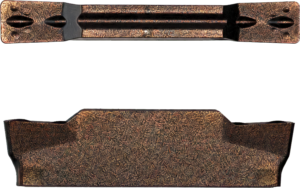
AGNERO’da negatif tornalama insertlerini, pozitif tornalama insertlerini ve kesme-kanal insertlerini ayrı ürün gruplarında karşılaştırabilirsiniz.
ISO insert seçimi için 6 adımlı kontrol listesi
- Mevcut insertin üzerindeki kodu boşlukları ve son kalite harfleriyle birlikte okuyun.
- Takım tutucunun yuva kodunu ve sağ/sol kesme yönünü doğrulayın.
- İşlenecek malzeme grubunu, sertliği ve kesintili kesme ihtimalini not edin.
- IC/ölçü, kalınlık ve burun yarıçapını parça geometrisiyle eşleştirin.
- Kaplama ve talaş kırıcı seçimini kaba, orta veya finisaj operasyonuna göre yapın.
- İlk denemede üretici kesme değerlerini başlangıç penceresi olarak kullanıp talaş, ses, güç ve yüzeyi takip edin.
Sık sorulan sorular
ISO kodu ile SKU aynı şey midir?
Hayır. ISO kodu insert geometrisini tarif eden teknik tanımlamadır; SKU ise belirli ürünün AGNERO kataloğundaki kalıcı stok kodudur.
CNMG ve DCMT birbirinin yerine kullanılabilir mi?
Genellikle hayır. Şekil, boşluk açısı, yuva ve kesme yönleri farklı olabilir. Takım tutucu ve tam ürün kodu kontrol edilmeden değişim yapılmamalıdır.
Burun yarıçapı büyüdükçe yüzey kalitesi kesin olarak artar mı?
Hayır. Daha büyük yarıçap ilerleme ve dayanım avantajı sağlayabilir; fakat titreşim, duvar kalınlığı ve takım çıkıntısı yüzey sonucunu birlikte belirler.
Sonuç
ISO insert kodunu doğru okumak, arama sonucundan bir ürün seçmekten daha fazlasıdır: geometriyi, tutucuyu ve prosesi aynı teknik çerçevede doğrulamaktır. Ürün kodu veya yuva uyumluluğu konusunda emin değilseniz AGNERO teknik ekibine ulaşın; mevcut insertin fotoğrafı ve takım tutucu kodu doğru eşleştirmeyi hızlandırır.