

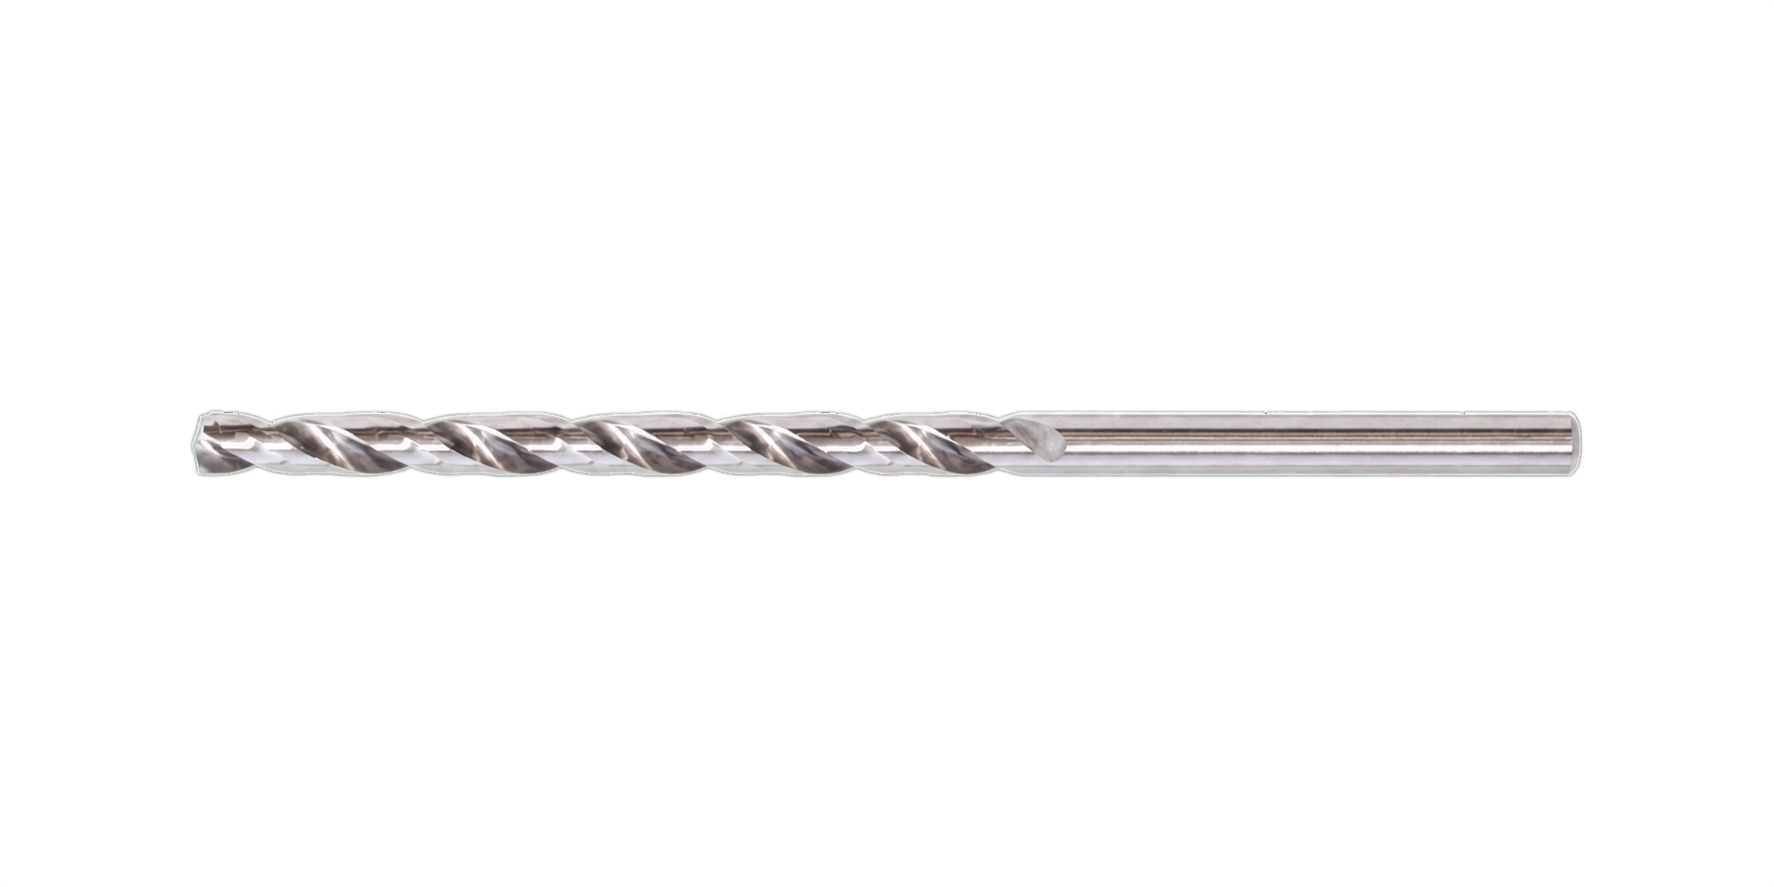


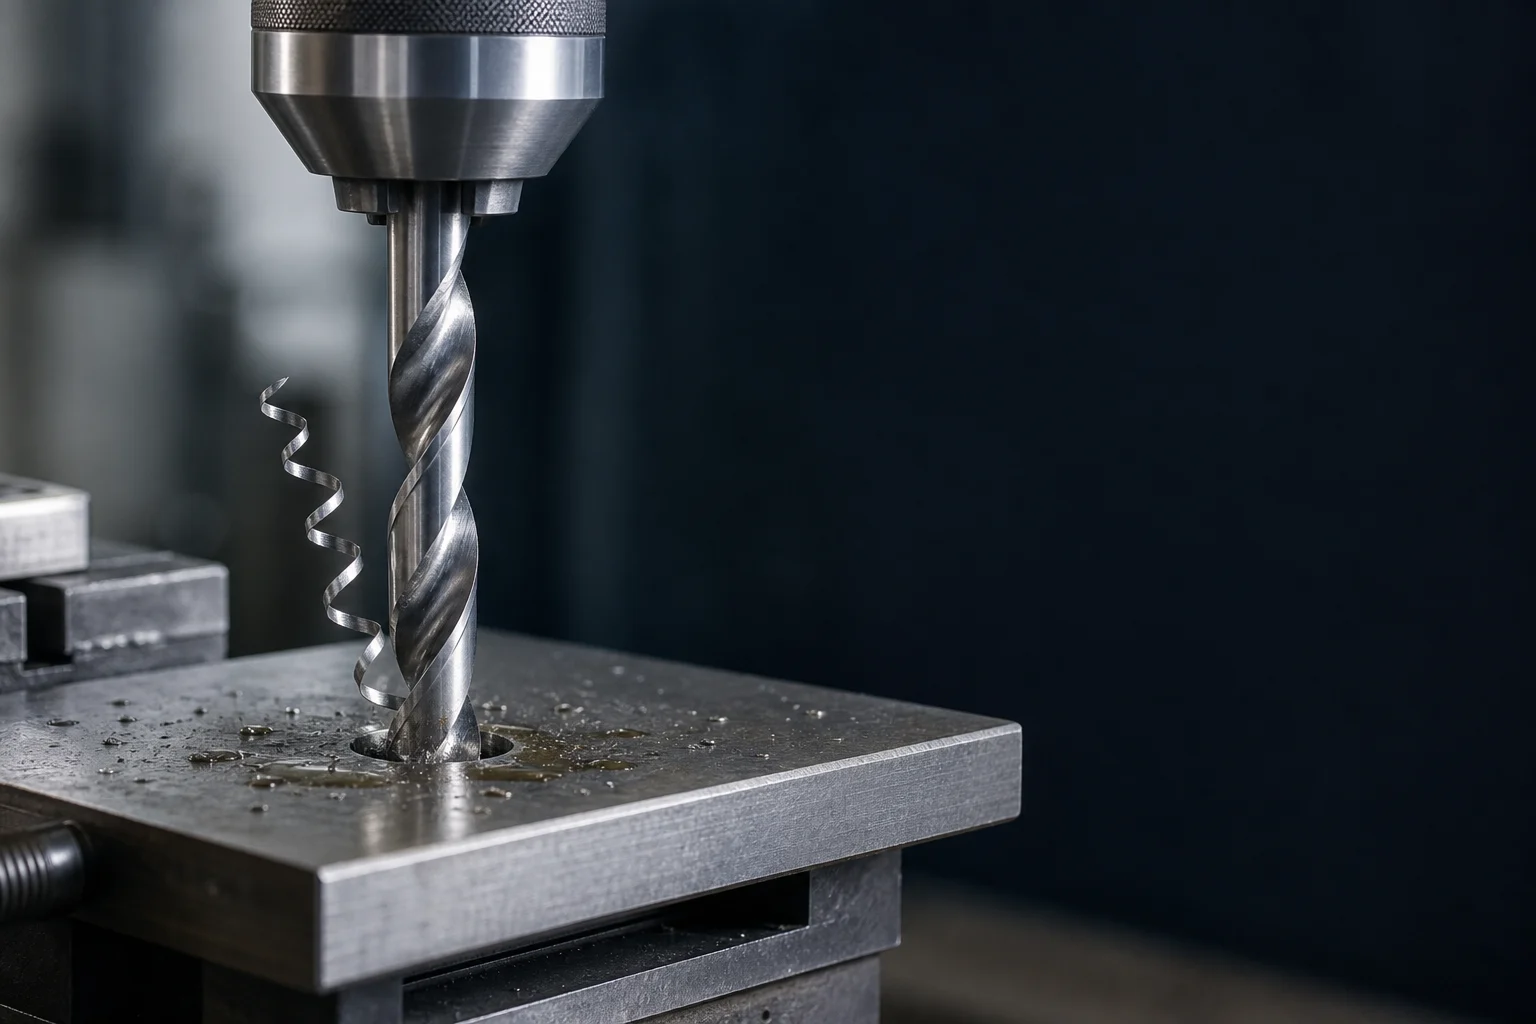
HSS matkap, yüksek hız çeliğinden üretilen; metal delmede tokluk, geniş uygulama aralığı ve ekonomik kullanım sunan matkap ucudur. El tipi makinelerden konvansiyonel tezgâhlara ve küçük seri CNC işlerine kadar yaygın kullanılmasının nedeni, kesme performansı ile kırılma toleransını dengeli biçimde birleştirmesidir.
HSS matkap nedir?
HSS, “high-speed steel” yani yüksek hız çeliği anlamına gelir. Karbon çeliğine tungsten veya molibden, krom ve vanadyum gibi alaşım elementleri eklenerek yüksek sertlik, aşınma direnci ve sıcaklık altında kesme kabiliyeti elde edilir. Genel amaçlı matkaplarda M2, en yaygın referans sınıflardan biridir.
HSS ailesi tek bir kalite değildir. Standart HSS, kobaltlı HSS-E/HSCO, toz metalurjili PM-HSS ve farklı kaplamalar aynı aile içinde farklı performans pencereleri oluşturur. Bu nedenle “HSS” etiketi başlangıç bilgisidir; gerçek seçim için üretim yöntemi, uç geometrisi ve kaplama da okunmalıdır.
HSS-R, HSS-G ve HSS-E neyi anlatır?
| İşaret | Anlamı | Tipik özellik |
|---|---|---|
| HSS-R | Haddelenmiş / roll-forged | Ekonomik genel kullanım |
| HSS-G | Katı malzemeden taşlanmış | Daha hassas geometri ve çap kontrolü |
| HSS-E / HSCO | Geliştirilmiş, çoğunlukla kobaltlı HSS | Daha yüksek sıcak sertlik |
| PM-HSS | Toz metalurjili HSS | Daha homojen yapı ve dengeli aşınma |
HSS-G ile HSS-E birbirinin alternatifi olan aynı etiket türü değildir. HSS-G üretim ve taşlama kalitesini, HSS-E ise malzeme kimyasını anlatır. Bir matkap hem HSS-E hem de hassas taşlanmış olabilir.
HSS matkap geometrisi nasıl okunur?
Punta açısı
118° punta açısı genel amaçlı metal delmede yaygındır. 135° split-point tasarım ise sert veya kaygan yüzeylerde merkezlemeyi kolaylaştırabilir ve eksenel kuvveti azaltabilir. İnce sac, boru, eğimli yüzey veya çapraz delikte standart punta açısı tek başına yeterli olmayabilir; puntalama ve fikstür ayrıca planlanmalıdır.
Helis, kanal ve uzunluk
Normal helis genel çelikler için dengeli bir başlangıçtır. Yumuşak ve uzun talaşlı malzemelerde daha açık kanal, sert ve kısa talaşlı malzemelerde daha güçlü çekirdek gerekebilir. Matkap gereğinden uzun seçildiğinde esneme ve eksen kaçması artar; mümkün olan en kısa takım kullanılmalıdır.
Kaplama ve yüzey işlemleri ne sağlar?
Parlak yüzey genel kullanımı, buhar oksit yüzey yağ tutma ve yapışmanın azalmasını, TiN ve benzeri PVD kaplamalar ise sürtünme ve aşınmanın düşürülmesini hedefleyebilir. Kaplamalı bir matkap, doğru altlık ve geometriyle birleştiğinde daha uzun ömür sağlar; fakat yanlış devir, zayıf bağlama veya talaş sıkışmasını telafi etmez.
Kaplamalı takım yeniden bilendiğinde uç bölgesindeki kaplama kısmen kaybolabilir. Yeniden bileme ekonomisi değerlendirilirken takım çapı, kaplama yenileme imkânı ve hedef tolerans birlikte düşünülmelidir.
HSS ailesinde performans yükseltmesi: AGNERO HSS-E matkaplar
Gerçek stok ve güncel fiyatla, sayfadan ayrılmadan sepetinize ekleyin.

HSS matkap hangi malzemelerde kullanılır?
- Düşük ve orta karbonlu çelikler: Genel imalat ve bakım delikleri.
- Alaşımlı çelikler: Sertlik ve takım sınıfı uyumu doğrulanarak.
- Alüminyum ve demir dışı metaller: Yapışmayı azaltan keskin geometri ve talaş tahliyesiyle.
- Dökme demir: Uygun yüzey ve talaş yönetimiyle.
- Paslanmaz çelik: Kontrollü hız, kararlı ilerleme ve yeterli soğutmayla; yoğun kullanımda HSS-E değerlendirilerek.
HSS’nin en güçlü olduğu alanlar düşük ve orta adetler, bakım-onarım, saha uygulamaları, konvansiyonel tezgâhlar ve bağlamanın tamamen rijit olmadığı işlerdir. Çok yüksek adet, kısa çevrim ve dar tolerans istendiğinde solid karbür daha ekonomik hâle gelebilir.
Kesme hızı ve ilerleme nasıl hesaplanır?
Devir için n = (1000 × Vc) / (π × D), ilerleme hızı için Vf = n × f kullanılır. Çap büyüdükçe aynı kesme hızında devir düşer. İlerleme ise kesici ağzın gerçekten talaş kaldırmasını sağlayacak kadar yüksek, aşırı yük oluşturmayacak kadar kontrollü olmalıdır.
Temsilî HSS başlangıç pencerelerinde yumuşak çelikler için yaklaşık 20–30 m/dk, paslanmaz için 8–15 m/dk, dökme demir için 15–25 m/dk ve alüminyum için 40–80 m/dk gibi değerler görülebilir. Bu aralıklar takım kataloğunun yerine geçmez; HSS sınıfı, kaplama, çap, derinlik ve soğutma nihai değeri değiştirir.
Derin delik ve talaş tahliyesi
Delik derinliği arttıkça kesme ağzından çok talaşın kanaldan çıkışı sınırlayıcı olur. DIN 340 gibi uzun HSS/HSCO matkaplarda 0,5–0,7×D çapında puntalama; DIN 1869 ekstra uzun takımlarda ise yaklaşık 1–2×D derinliğinde pilot delik önerileri görülebilir. Pilot matkap açısı ana matkabın kesici köşelerini önce temas ettirmemelidir.
Peck döngüsü kullanılıyorsa geri çekme aralığı talaşın gerçekten kırılıp boşalmasını sağlamalıdır. Gereksiz sık peck çevrim süresini uzatır; yetersiz peck ise talaş sıkışması, yüzey bozulması ve kırılma riski yaratır.
Takım ömrünü uzatan uygulamalar
- Malzeme sınıfı ve sertliği bilinmeden parametre seçmeyin.
- Takımı mümkün olan en kısa çıkıntıyla, temiz ve düşük salgılı tutucuda bağlayın.
- İş parçasını dönme veya titreşme riski bırakmadan sabitleyin.
- Kesme sıvısını deliğin içine ve kesici bölgeye ulaştırın.
- Talaş rengi, biçimi, ses ve çap değişimini düzenli kaydedin.
- Körelmiş matkabı daha fazla baskıyla çalıştırmak yerine bileyin veya değiştirin.
HSS, PM-HSS ve karbür kısa karşılaştırma
| Kriter | HSS | PM-HSS | Solid karbür |
|---|---|---|---|
| İlk maliyet | Düşük | Orta | Yüksek |
| Tokluk | Yüksek | Yüksek | Daha düşük |
| Hız potansiyeli | Düşük-orta | Orta-yüksek | Yüksek |
| Rijitlik ihtiyacı | Düşük | Orta | Yüksek |
| Uygun üretim | Küçük parti / saha | Değişken orta seri | Stabil seri CNC |
Sık sorulan sorular
HSS matkap nedir?
Yüksek hız çeliğinden üretilen, metal delmede ekonomikliği ve tokluğuyla öne çıkan matkap ucudur.
HSS-G ile HSS-R farkı nedir?
HSS-G hassas taşlanmış, HSS-R ise haddeleme yöntemiyle şekillendirilmiş matkabı ifade eder.
HSS matkap paslanmaz deler mi?
Uygun takım ve parametrelerle deler; sürekli veya zor paslanmaz uygulamalarında HSS-E daha uzun ömürlü bir seçim olabilir.
Sonuç
HSS matkap eski bir teknoloji değil; performans, maliyet ve proses esnekliği arasında hâlâ temel referanstır. AGNERO’da doğru seçimi yapmak için yalnızca çapı değil HSS sınıfını, üretim yöntemini, geometriyi, kaplamayı ve gerçek çalışma koşullarını birlikte değerlendirin.