

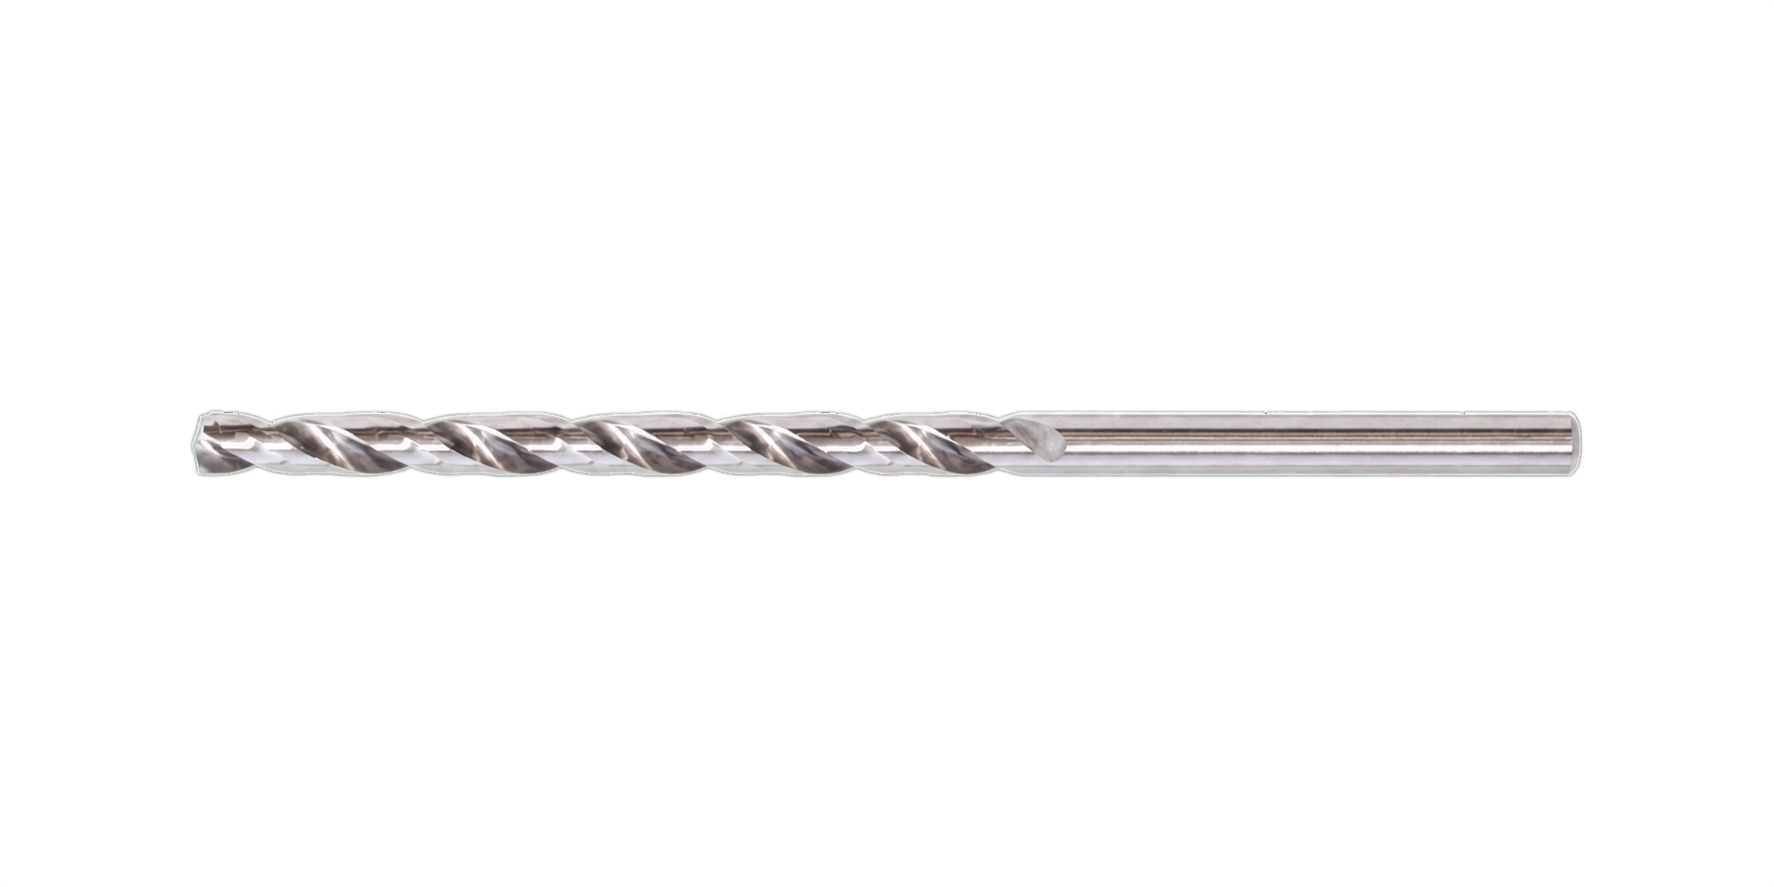


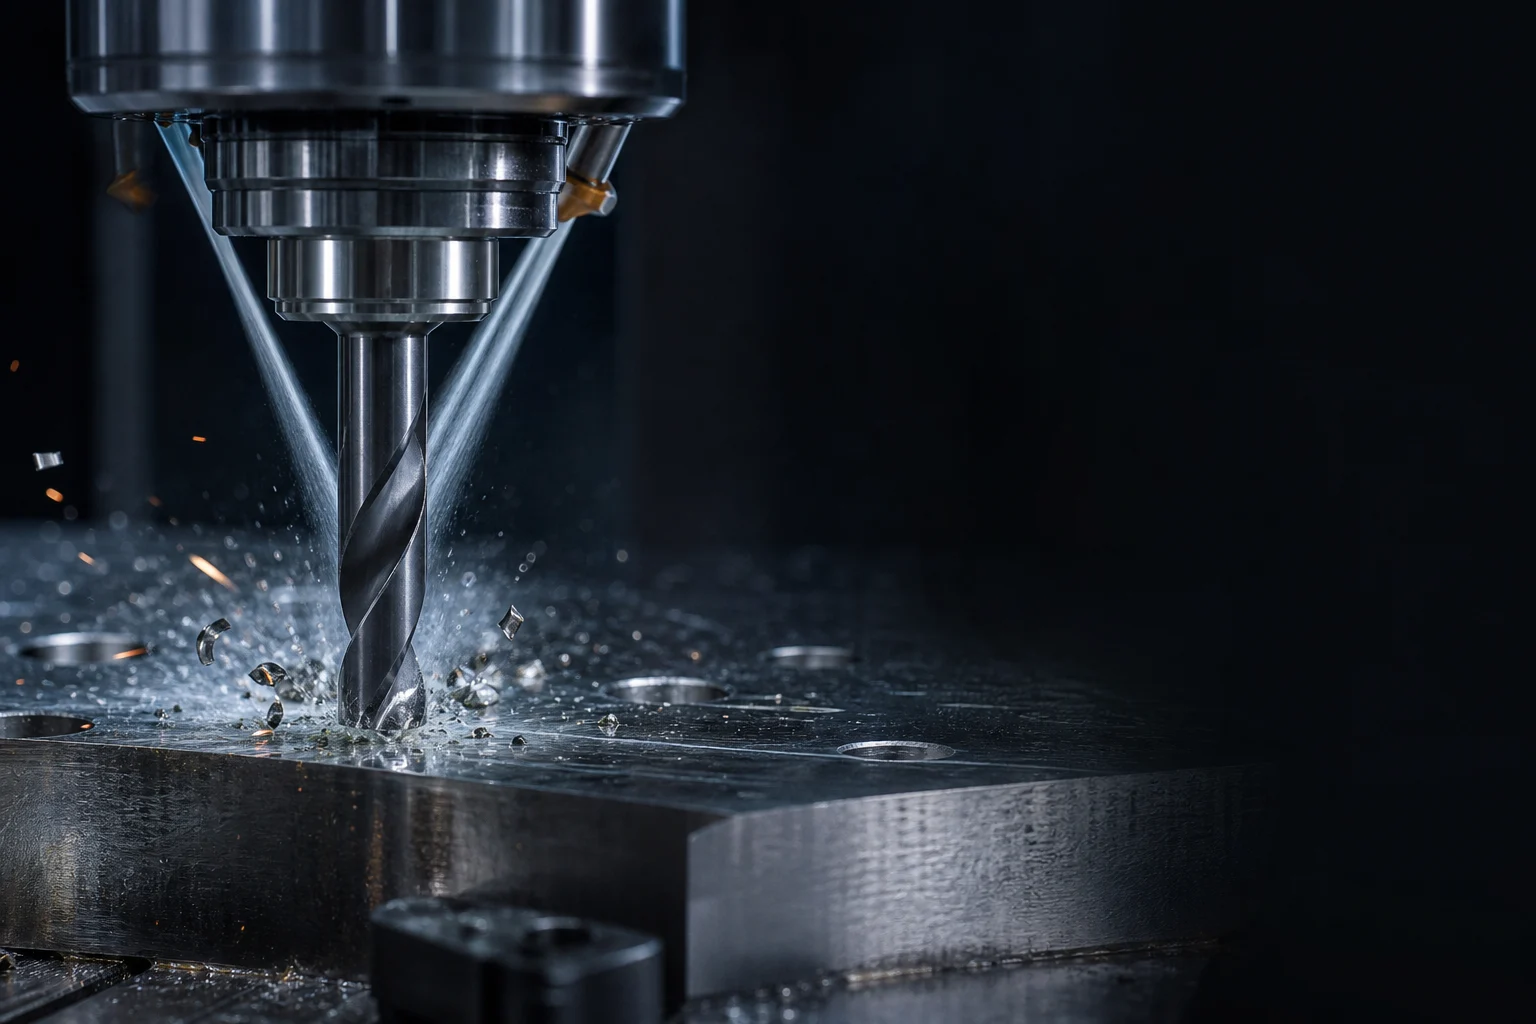
Karbür matkap, çoğunlukla tungsten karbür tanelerinin kobalt gibi metal bir bağlayıcıyla sinterlenmesinden oluşan; yüksek sertlik, rijitlik ve aşınma direnci sunan delme takımıdır. Rijit CNC, düşük salgı ve etkili soğutma koşullarında HSS ve PM-HSS’ye göre daha yüksek kesme değerleri, daha uzun takım ömrü ve tekrarlanabilir delik kalitesi sağlayabilir.
Karbür matkap nedir?
Kesici takım karbürü saf bir metal değil, mühendislik kompozitidir. Sert fazı çoğunlukla tungsten karbür, bağlayıcı fazı ise kobalttır. Takım sınıfına göre tane boyutu ve bağlayıcı oranı değiştirilerek sertlik ile tokluk dengesi ayarlanır. İnce ve ultra ince taneli sınıflar, delme uygulamalarında yüksek kenar dayanımı için kullanılır.
“Solid karbür” matkabın kesici gövdesinin bütünüyle karbür olduğunu belirtir. Değiştirilebilir uçlu matkaplar ise karbür kesici uç ile çelik gövdeyi birleştirir. Bu rehber ağırlıklı olarak hassas taşlanmış solid karbür matkapları ele alır.
Karbür neden yüksek performans sağlar?
- Yüksek sıcak sertliği: Kesici ağız, yüksek kesme hızlarında sertliğini koruyabilir.
- Yüksek rijitlik: Uygun bağlamada sapmayı azaltıp delik doğruluğunu destekler.
- Aşınma direnci: Seri üretimde takım değişim aralığını uzatabilir.
- Hassas geometri: Uç, kanal, margin ve kesici kenar mikro geometrisi birlikte optimize edilir.
- İçten soğutma: Isıyı uzaklaştırır ve talaşı kanaldan dışarı taşır.
Aynı özellikler karbürün sınırını da oluşturur. HSS’ye göre daha düşük darbe toleransı; zayıf hizalama, ani yük veya talaş sıkışmasında kenar çentiklenmesi ve kırılma riskini artırır.
Karbür matkap nasıl üretilir?
- Tungsten karbür ve bağlayıcı metal tozları hedef sınıfa göre hazırlanır.
- Karışım presleme, ekstrüzyon veya izostatik yöntemlerle “yeşil” blank biçimine getirilir.
- Yaklaşık 1400–1600°C aralığındaki sinterleme sırasında yapı yoğunlaşır; ciddi boyutsal küçülme tasarımda telafi edilir.
- Oluk, uç, margin ve içten soğutma geometrisi hassas taşlamayla tamamlanır.
- Kesici kenar hazırlanır, yüzey kontrol edilir ve uygulamaya göre PVD kaplama uygulanır.
Bu zincir karbür matkabın yalnızca sert bir çubuk olmadığını gösterir. Altlık sınıfı, sinterleme, taşlama, kenar hazırlama ve kaplama birlikte tek bir kesme sistemi oluşturur.
Geometri ve kaplama neden kritiktir?
Punta ve kesici kenar
Solid karbür matkaplarda 135°–140° civarındaki uç açıları yaygındır; uygulamaya özel düz tabanlı 180° tasarımlar da bulunur. Pilot delik kullanılacaksa pilotun açısı ana matkabın açısından büyük seçilmeli, kesici köşelerin malzemeye önce çarpması önlenmelidir.
Kanal, web ve margin
Güçlü bir çekirdek burulma rijitliğini, yeterli kanal hacmi talaş tahliyesini, margin tasarımı ise kılavuzlama ve yüzey temasını etkiler. Derinlik/çap oranı yükseldikçe bu öğeler ve soğutma kanalları daha da önemli olur.
PVD kaplama
TiAlN tabanlı ve çok katmanlı PVD sistemleri, yüksek sıcaklıkta aşınma ve oksidasyon direncini artırabilir. Kaplama seçimi iş parçası grubuna bağlıdır; alüminyumda yapışma, paslanmazda ısı ve iş sertleşmesi, dökme demirde aşındırıcı yapı farklı yüzey ihtiyaçları doğurur.
Rijit CNC uygulamaları için AGNERO karbür matkaplar
Gerçek stok ve güncel fiyatla, sayfadan ayrılmadan sepetinize ekleyin.

Doğru kullanım koşulları
Karbür matkap en iyi; sağlam fikstür, iyi durumdaki spindle, hassas tutucu, kısa takım çıkıntısı ve yeterli soğutma akışıyla çalışır. Dönel uygulamada takım salgısının 0,02 mm altında tutulması delik toleransı, yüzey ve öngörülebilir takım ömrü için kritik bir hedeftir.
3×D’den derin deliklerde içten soğutma, talaş sıkışmasını önlemek için güçlü biçimde önerilir. Dıştan soğutma sığ ve talaşın rahat çıktığı deliklerde kullanılabilir. Derin delikte pilot delik, giriş prosedürü, basınç ve kırılma öncesi ilerleme azaltma takım ailesinin talimatına göre uygulanmalıdır.
Karbür matkap hangi işlerde seçilir?
- Yüksek adetli otomotiv ve genel makine parçaları.
- Dar konum ve çap toleransı isteyen CNC delikleri.
- İçten soğutmalı 5×D ve üzeri kontrollü delme operasyonları.
- Çelik, paslanmaz, dökme demir, alüminyum ve titanyuma özel geometriler.
- Çevrim süresinin ve proses tekrarının kritik olduğu üretimler.
Düşük hacimli prototip, el tipi makine, zayıf bağlama veya sık kesintili girişte HSS-E ya da PM-HSS daha güvenli ve ekonomik olabilir. Karbürün değeri yalnızca yüksek devir değil, uygun proseste daha düşük delik başı maliyettir.
Kesme değerleri ve örnek hesaplar
Temel formüller n = (Vc × 1000) / (π × D) ve Vf = f × n şeklindedir. Üretici başlangıç pencerelerinde Ø6–10 mm solid karbür için karbon/düşük alaşımlı çelikte yaklaşık 115–190 m/dk ve 0,16–0,26 mm/dev; östenitik paslanmazda 30–90 m/dk ve 0,10–0,20 mm/dev; gri dökme demirde 70–125 m/dk ve 0,18–0,25 mm/dev aralıkları görülebilir.
| Ø10 mm örnek | Vc | f | Devir | Yaklaşık Vf |
|---|---|---|---|---|
| Çelik | 150 m/dk | 0,20 mm/dev | 4775 dev/dk | 955 mm/dk |
| Paslanmaz | 50 m/dk | 0,12 mm/dev | 1590 dev/dk | 191 mm/dk |
| Alüminyum | 300 m/dk | 0,30 mm/dev | 9550 dev/dk | 2865 mm/dk |
| Titanyum | 50 m/dk | 0,15 mm/dev | 1590 dev/dk | 239 mm/dk |
| Yaklaşık 50 HRC çelik | 25 m/dk | 0,10 mm/dev | 796 dev/dk | 80 mm/dk |
Bu değerler temsilî hesap örnekleridir, evrensel reçete değildir. AGNERO ürün sayfasındaki takım ailesi, çap, L/D, malzeme sertliği ve soğutma koşuluna uygun katalog verisi her zaman önceliklidir.
Kırılma ve erken aşınma nedenleri
- Kesici köşede çentiklenme: Fazla salgı, yanlış pilot açısı veya kesintili giriş.
- Ani kırılma: Talaş sıkışması, zayıf bağlama veya aşırı ilerleme.
- Hızlı yan yüzey aşınması: Yüksek kesme hızı, yetersiz soğutma veya yanlış sınıf.
- Delik çapında büyüme: Salgı, tutucu kirlenmesi, aşınma veya eksen kaçıklığı.
- Yüzey bozulması: Talaşın yeniden kesilmesi ve yetersiz soğutma akışı.
HSS, PM-HSS ve karbür karşılaştırması
| Kriter | HSS | PM-HSS | Solid karbür |
|---|---|---|---|
| Tokluk | Yüksek | Yüksek | Daha düşük |
| Aşınma direnci | Orta | Yüksek | Çok yüksek |
| Kesme hızı | Düşük-orta | Orta-yüksek | Yüksek |
| Rijitlik ihtiyacı | Düşük | Orta | Yüksek |
| En güçlü alan | Bakım / düşük adet | Değişken orta seri | Stabil yüksek seri |
Satın alma kontrol listesi
- Malzeme sınıfı, sertlik ve deliğin kör/geçme durumunu belirleyin.
- Çap ile delik derinliğinden L/D oranını hesaplayın.
- Makinenin devir, güç, salgı ve soğutma basıncını doğrulayın.
- Uygulamaya uygun karbür sınıfı, geometri ve kaplama seçin.
- Takımı mümkün olan en kısa çıkıntıyla hassas tutucuya bağlayın.
- İlk deliklerde talaş, ses, güç, çap ve aşınmayı kaydedin.
Sık sorulan sorular
Karbür matkap nedir?
Tungsten karbür tanelerinin metal bağlayıcıyla sinterlenmesinden oluşan, yüksek sertlik ve aşınma dirençli delme takımıdır.
Karbür matkap HSS’den neden hızlıdır?
Yüksek sıcak sertliği ve rijitliği, uygun proseste daha yüksek kesme hızı ve ilerlemeye izin verir.
İçten soğutma şart mı?
Her sığ delikte şart değildir; 3×D üzerindeki deliklerde talaş tahliyesi ve proses güvenliği için güçlü biçimde önerilir.
Sonuç
Karbür matkap yalnızca daha sert bir takım değil; altlık, geometri, kaplama, tutucu, soğutma ve proses disiplininden oluşan bir sistemdir. AGNERO karbür matkaplarını doğru rijitlik ve parametre penceresinde kullanmak, yüksek ilk takım maliyetini daha düşük delik başı maliyete dönüştürmenin anahtarıdır.