

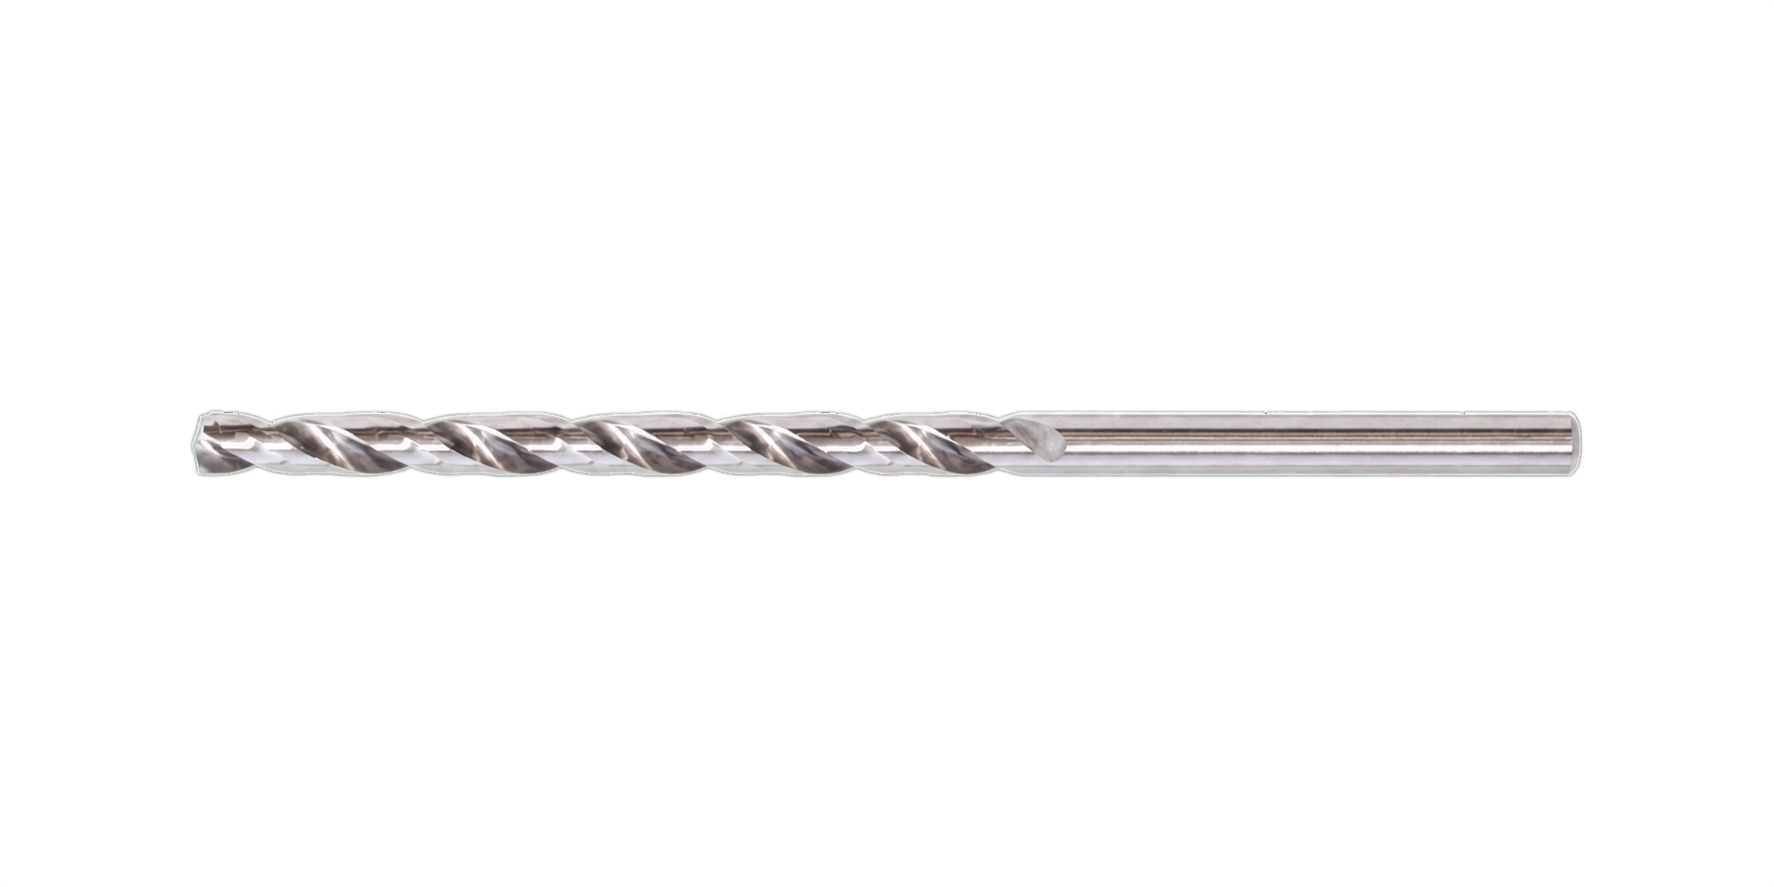


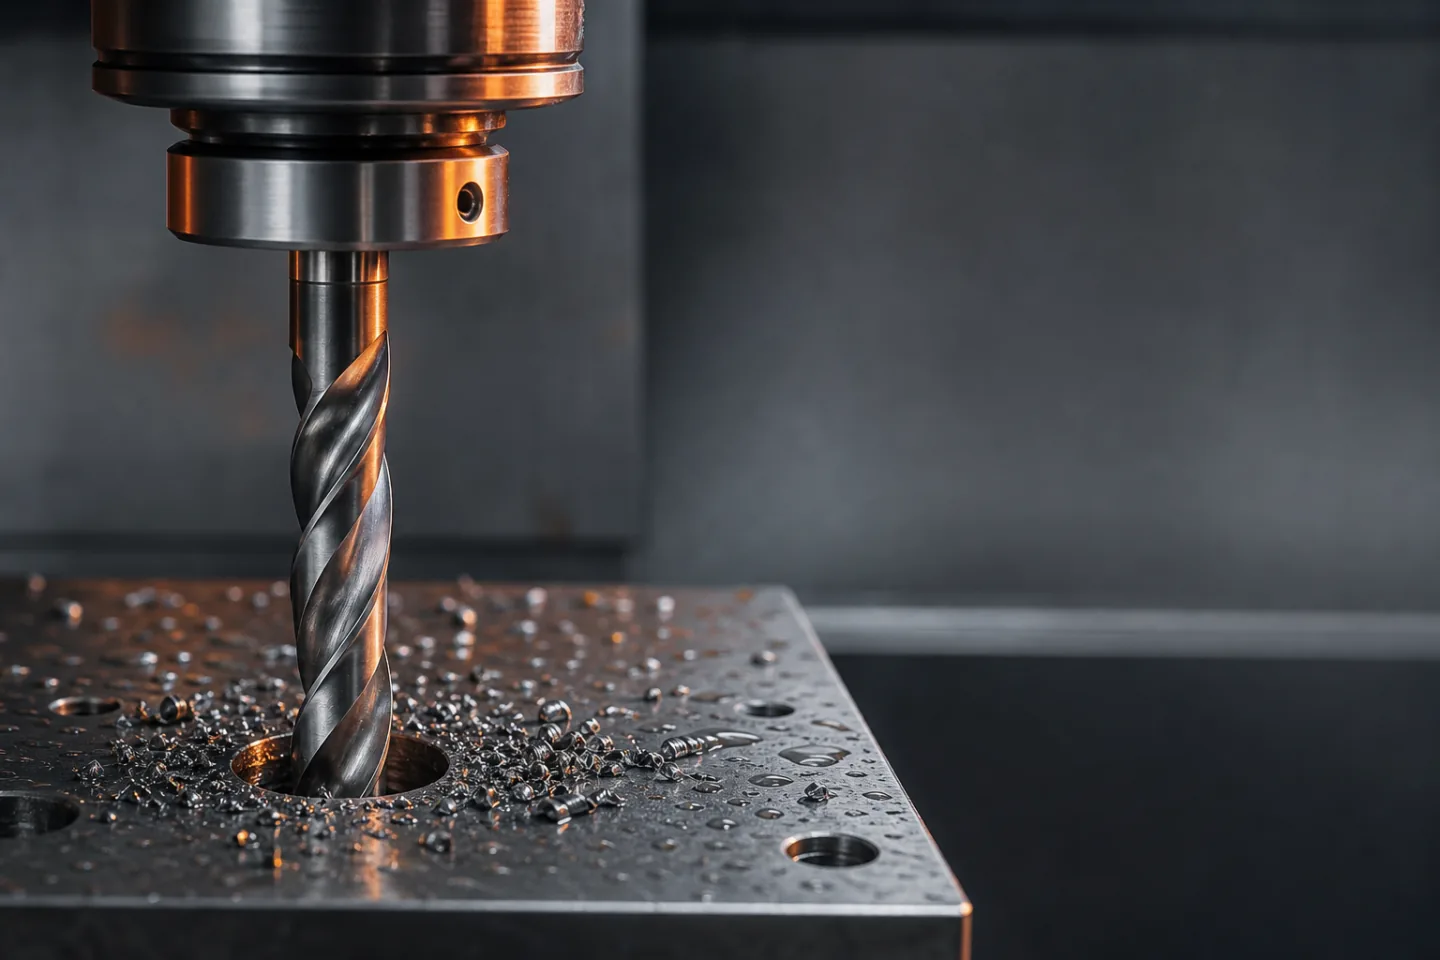
PM matkap, toz metalurjisiyle üretilen yüksek hız çeliğinden (HSS-PM) yapılan; aşınma direnci, sıcak sertliği ve tokluğu dengelemeyi amaçlayan bir matkap ucudur. Doğru geometri, kaplama, soğutma ve kesme değerleriyle çelik, paslanmaz, dökme demir ve bazı ısıya dayanıklı alaşımlarda tekrarlanabilir delik kalitesi sağlayabilir.
PM matkap nedir?
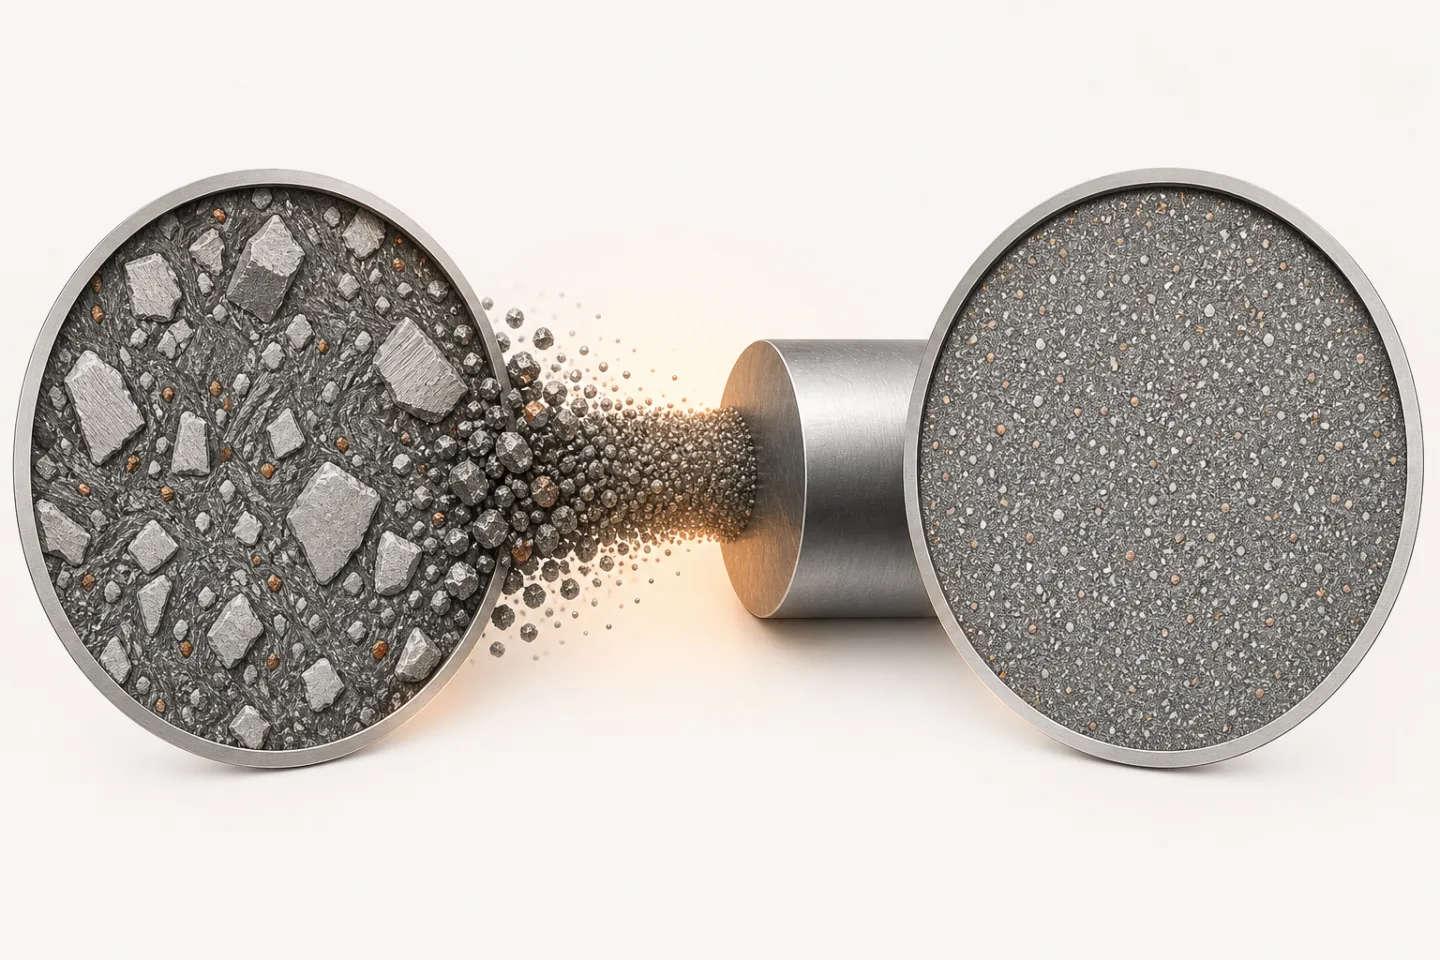
PM, İngilizce “powder metallurgy” yani toz metalurjisi kısaltmasıdır. PM matkaplarda kullanılan HSS-PM malzeme, yalnızca kimyasal alaşımıyla değil üretim yöntemiyle de tanımlanır. Yüksek alaşımlı çelik ince metal tozlarına dönüştürülür; kontrollü basınç ve sıcaklık altında yoğunlaştırılır, ardından çubuk ve nihai matkap formuna getirilir. Hedef; kesici takımın içinde bulunan sert karbür fazlarının daha ince ve daha homojen dağılmasıdır.
Bu mikroyapı, kesici kenarın aşınma karşısında daha kararlı davranmasına yardımcı olur. PM HSS, standart HSS’in işlenebilirlik ve tokluk karakterini korumaya çalışırken daha yüksek aşınma direnci sunar. Ancak tek başına “PM” etiketi yeterli bir seçim ölçütü değildir: punta açısı, kanal geometrisi, kaplama, çap, delik derinliği, soğutma ve tezgâh rijitliği de sonuç üzerinde belirleyicidir.
HSS-PM malzemenin çalışma prensibi
Homojen mikroyapı neden önemlidir?
Delme sırasında kesici kenar aynı anda yüksek basınç, sürtünme ve sıcaklıkla çalışır. Klasik HSS içinde sert fazların dağılımı daha düzensiz olduğunda, kenar aşınması ve mikro kırılma daha erken başlayabilir. PM üretimiyle elde edilen ince taneli yapı; ısıl işlem ve doğru takım tasarımıyla birleştiğinde kesici kenarın daha dengeli aşınmasına destek olur.
Tokluk ve sıcak sertliği dengesi
Çok sert bir takım, her koşulda en iyi takım değildir. Solid karbür çok yüksek aşınma direnci ve hız potansiyeli sunar; fakat titreşim, kesintili kesme veya zayıf bağlama altında kırılmaya daha hassas olabilir. PM HSS bu iki dünya arasında konumlanır: uygun uygulamada standart HSS’ten daha dayanıklı, karbüre göre ise daha tok bir alternatif olabilir. Bu nedenle değişken bağlama koşulları olan genel imalat operasyonlarında dikkatle değerlendirilir.
PM matkap nasıl üretilir?
- Toz üretimi: Yüksek alaşımlı çelik kontrollü atomizasyonla ince tozlara ayrılır.
- Yoğunlaştırma: Tozlar preslenir; yüksek sıcaklık ve basınç altında düşük boşluklu, yoğun bir kütük elde edilir.
- Şekillendirme: Kütük dövme veya haddeleme ile takım çubuğuna dönüştürülür.
- Taşlama ve ısıl işlem: Kanal, punta, inceltme ve sap geometrisi hassas taşlamayla oluşturulur; ardından sertlik ve tokluk dengesi için ısıl işlem uygulanır.
- Kaplama ve kalite kontrol: Uygulamaya göre PVD kaplama eklenir; çap, salgı, kesici kenar ve kaplama bütünlüğü kontrol edilir.
Üretim zincirinin her adımı önemlidir. En iyi HSS-PM altlık bile yanlış taşlanmış bir kanal ya da yetersiz merkezleme geometrisiyle beklenen sonucu vermez. Bu nedenle ürün seçerken yalnızca malzeme ismine değil, kullanım amacına göre tasarlanmış takım ailesine bakmak gerekir.
Uygulamanız için ilgili ürünleri inceleyin
Gerçek stok ve güncel fiyatla, sayfadan ayrılmadan sepetinize ekleyin.


PM, standart HSS ve solid karbür karşılaştırması
| Özellik | Standart HSS | HSS-PM | Solid karbür |
|---|---|---|---|
| Aşınma direnci | Orta | Yüksek | Çok yüksek |
| Darbe ve titreşim toleransı | Yüksek | Yüksek | Daha düşük |
| Rijit makinede hız potansiyeli | Sınırlı | Orta-yüksek | Yüksek |
| Yeniden bileme | Genellikle mümkün | Genellikle mümkün | Özel ekipman gerektirir |
| İlk takım yatırımı | Düşük | Orta | Yüksek |
Bu karşılaştırma sabit bir kural değildir. Yüksek adetli, rijit CNC ve güçlü soğutma koşullarında karbürün çevrim süresi avantajı toplam maliyeti düşürebilir. Daha düşük rijitlikte, kesintili kesmede veya kırılma riskinin yüksek olduğu işlerde PM HSS daha dengeli bir seçim olabilir. Doğru karar; delik başına maliyet, hurda riski, duruş süresi ve hedef tolerans birlikte değerlendirilerek verilir.
Geometri neden en az malzeme kadar önemlidir?
Punta açısı ve merkezleme
135 derece civarındaki punta açıları birçok çelik ve paslanmaz uygulamasında kaymayı azaltmaya, daha kontrollü giriş yapmaya yardımcı olabilir. İnceltilmiş merkez, eksenel kuvveti düşürebilir. Buna rağmen eğimli yüzey, ince sac, boru yüzeyi veya çapraz delik operasyonlarında puntalama, kılavuz burç ya da operasyon sıralaması ayrıca değerlendirilmelidir.
Kanal sayısı ve talaş tahliyesi
İki kanallı matkaplar daha geniş talaş boşluğu sunabilir; üç kanallı çözümler ise uygun koşullarda daha fazla kılavuzlama ve rijitlik sağlayabilir. Paslanmaz gibi uzun talaş üreten malzemelerde, talaşın kanaldan düzenli çıkması devir artırmaktan daha kritik olabilir. Derinlik/çap oranı yükseldikçe kanal hacmi, soğutma ve peck stratejisi birlikte seçilmelidir.
Kaplama PM matkapta ne işe yarar?
TiN, TiCN ve uygulamaya özel çok katmanlı PVD kaplamalar sürtünmeyi ve yan yüzey aşınmasını azaltmaya yardımcı olabilir. Kaplama, altlıktaki HSS-PM avantajını tamamlar; fakat hatalı prosesin yerini tutmaz. Yetersiz soğutma, yüksek salgı veya aşırı düşük ilerleme varsa kaplamalı uçta da sıvama, aşırı ısınma ve erken körelme görülür.
Kaplama seçimi iş parçasına göre yapılmalıdır. Örneğin alüminyumda yapışma eğilimi, paslanmazda sürtünme ve iş sertleşmesi, dökme demirde aşındırıcı yapı farklı riskler oluşturur. Takım kataloğunun malzeme grubu eşlemesi, sahadaki ilk parametre denemeleriyle doğrulanmalıdır.
PM matkap hangi malzemelerde kullanılır?
- Karbon ve alaşımlı çelikler: Genel imalat, makine parçaları, şaftlar ve fikstür delikleri.
- Paslanmaz çelikler: İş sertleşmesini önlemek için sabit ilerleme ve yeterli soğutmayla.
- Dökme demir: Talaş/toz yönetimi ve uygun kesme stratejisi dikkate alınarak.
- Alüminyum ve bakır alaşımları: Kenara yapışmayı azaltan geometri ve iyi talaş tahliyesiyle.
- Isıya dayanıklı alaşımlar: Düşük hız, stabil ilerleme, yüksek rijitlik ve üretici parametreleriyle.
Kesme parametreleri nasıl belirlenir?
Başlangıç noktası daima takım üreticisinin katalog değeridir. Devir hesabı n = (1000 × Vc) / (π × D) formülüyle yapılır: n dev/dakika, Vc kesme hızı (m/dk), D ise çap (mm) değeridir. İlerleme hızı Vf = n × f ile hesaplanır; f dev başına ilerlemedir.
Uygulamada tek bir sayı yerine bir pencere kullanılır. Paslanmaz ve yüksek sıcaklık alaşımlarında hız genellikle daha düşük seçilir; fakat ilerlemenin gereğinden fazla düşürülmesi kesmek yerine sürtmeye yol açabilir. Bu da iş sertleşmesi ve hızlı kenar aşınması riskini büyütür. Talaş şekli, ses, güç tüketimi, delik çapı, yüzey ve kenar aşınması birlikte takip edilmelidir.
Parametre ayarlarken izlenecek işaretler
- Koyu renkli, çok sıcak talaş veya yanık izleri: ısıl yükü ve soğutmayı kontrol edin.
- Uzun ve sıkışan talaş: kanal, peck stratejisi ve soğutma akışını gözden geçirin.
- Delik çapında büyüme: salgı, bağlama, punta merkezi ve aşınmayı kontrol edin.
- Tiz ses ve titreşim: parça/takım bağlaması ile ilerleme dengesini inceleyin.
- Erken körelme: malzeme sınıfı, kaplama, kesme hızı ve soğutma uyumunu doğrulayın.
Soğutma, derin delme ve talaş yönetimi
Derin delikte ana risk talaşın kanalda sıkışmasıdır. İçten soğutma; talaşı dışarı taşımaya, ısıyı uzaklaştırmaya ve delik yüzeyini iyileştirmeye yardımcı olur. Ancak her işlemde aynı peck döngüsü uygulanmamalıdır. Bazı geometri ve soğutma sistemleri kesintisiz ilerleme için tasarlanır; bazıları ise kontrollü geri çekme gerektirir. Takım ve tezgâh üreticisinin önerisi yoksa kısa bir deneme serisiyle talaş tahliyesi doğrulanmalıdır.
Takım ömrünü uzatmak için kontrol listesi
- Takım tutucuda düşük salgı ve temiz temas yüzeyi sağlayın.
- Parçayı titreşim oluşturmayacak şekilde bağlayın.
- Malzemeye uygun kesme hızı ve dev başına ilerlemeyle başlayın.
- Yeterli soğutma/yağlama ve kesintisiz talaş tahliyesi sağlayın.
- Delik çapını, yüzeyi, sesi ve aşınmayı düzenli kaydedin.
- Kenarda aşınma büyümeden yeniden bileme veya takım değişimi planlayın.
Sık yapılan hatalar
PM HSS’i karbür gibi çalıştırmak
PM HSS güçlü bir takım malzemesidir; ancak her parametrede karbürün yerine geçmez. Makine ve uygulama koşullarını değiştirmeden yalnızca devri yükseltmek, ısıl yükü ve kırılma riskini artırabilir.
Yetersiz ilerleme ile iş sertleşmesi oluşturmak
Özellikle östenitik paslanmazlarda takım kesmek yerine sürterse malzeme yüzeyi sertleşebilir. Keskin kenar, stabil besleme ve yeterli soğutma bu nedenle kritiktir.
Kaplamayı tek çözüm saymak
Kaplama doğru geometri ve prosesin tamamlayıcısıdır. Talaş sıkışması veya salgı sorunu varsa kaplama bunları telafi etmez.
Satın alma ve uygulama seçimi
PM matkap seçerken yalnızca takımın ilk fiyatına bakmayın. Delik başına maliyet; çevrim süresi, takım ömrü, yeniden bileme, hurda, makine duruşu ve hedef kaliteyle birlikte değerlendirilmelidir. Sağlıklı teknik destek için malzeme sınıfı ve sertliği, çap, delik derinliği, kör/geçme delik bilgisi, soğutma yöntemi, mevcut takım tutucu ve makine tipi paylaşılmalıdır.
Sık sorulan sorular
PM matkap nedir?
PM matkap, toz metalurjisiyle üretilen HSS-PM malzemeden yapılan; aşınma direnci ile tokluğu dengelemeyi amaçlayan bir matkap ucudur.
PM matkap ile karbür matkap arasındaki fark nedir?
Karbür genel olarak daha yüksek sertlik ve hız potansiyeli sunar. PM HSS ise titreşim ve darbe koşullarında daha tok bir alternatif olabilir. Doğru seçim, makine rijitliği ve uygulamaya bağlıdır.
PM matkap hangi malzemelerde kullanılır?
Uygun geometri, kaplama ve parametrelerle karbon çeliği, alaşımlı çelik, paslanmaz, dökme demir ve bazı ısıya dayanıklı alaşımlarda kullanılabilir.
Sonuç
PM matkaplar, standart HSS ile solid karbür arasında yer alan “her iş için tek çözüm” değil; doğru uygulamada yüksek değer üreten teknik bir seçenektir. Homojen mikroyapı, uygun geometri, doğru kaplama ve kararlı proses bir araya geldiğinde uzun takım ömrü, kontrollü delik kalitesi ve öngörülebilir maliyet hedeflerine katkı sağlayabilir.