

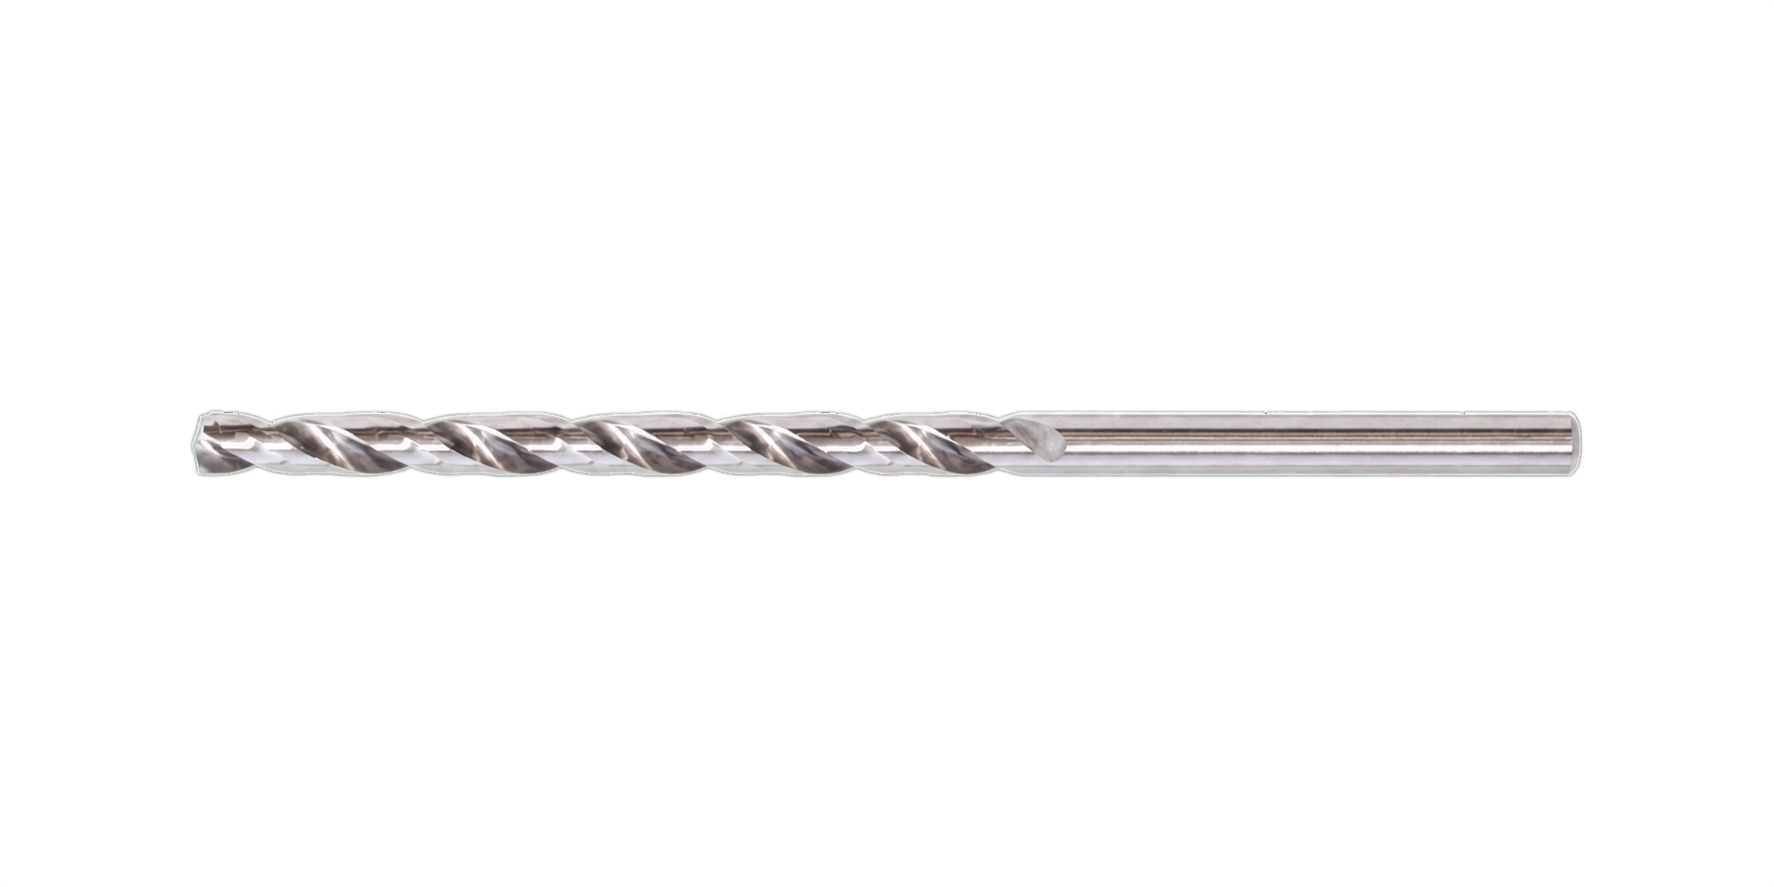


HSS-E matkap, yüksek hız çeliğinin kobalt ve/veya vanadyumla geliştirilmiş sınıfından üretilen; sıcak sertliği ve aşınma direnci standart HSS’ye göre daha yüksek bir metal matkabıdır. Özellikle paslanmaz çelik, alaşımlı çelik ve kesme bölgesinde ısının yükseldiği uygulamalarda, HSS’in tokluğu ile karbürün üretkenliği arasında dengeli bir çözüm sunar.
HSS-E matkap nedir?
HSS-E tek bir sabit kimyasal bileşimin adı değildir. Piyasada çoğunlukla kobalt alaşımlı geliştirilmiş HSS ailesini ifade eder. M35 sınıfı yaklaşık %5, M42 sınıfı ise yaklaşık %8 kobalt içerir. Bu nedenle katalogda yalnızca “HSS-E” yazmasına bakmak yerine malzeme sınıfı, kobalt oranı, kaplama ve geometrinin birlikte okunması gerekir.
Kobalt, matkabın yalnızca yüzeyinde bulunan bir tabaka değildir; alaşımın bütününe dağılmıştır. Temel katkısı, kesici ağzın sıcaklık yükseldiğinde sertliğini daha uzun süre korumasına yardım etmektir. Bunun karşılığında maliyet artabilir ve yüksek kobaltlı sınıflar standart HSS kadar darbeye toleranslı olmayabilir.
M35 ve M42 arasındaki fark nedir?
| Özellik | M35 / yaklaşık %5 Co | M42 / yaklaşık %8 Co |
|---|---|---|
| Tipik konum | Genel HSS-E uygulamaları | Daha yüksek sıcaklık ve zor malzemeler |
| Sıcak sertlik | Yüksek | Daha yüksek |
| Tokluk | Daha dengeli | Yanlış bağlamaya daha hassas olabilir |
| Maliyet | Orta | Daha yüksek |
M42 her işte otomatik olarak daha iyi sonuç vermez. Düşük rijitlik, darbeli giriş veya el tipi kullanımda daha yüksek sıcak sertlikten önce tokluk ve doğru geometri önem kazanabilir. Seçim; iş parçası, delik adedi, makine, soğutma ve hedef toleransla yapılmalıdır.
HSS-E ile TiN kaplama aynı şey değildir
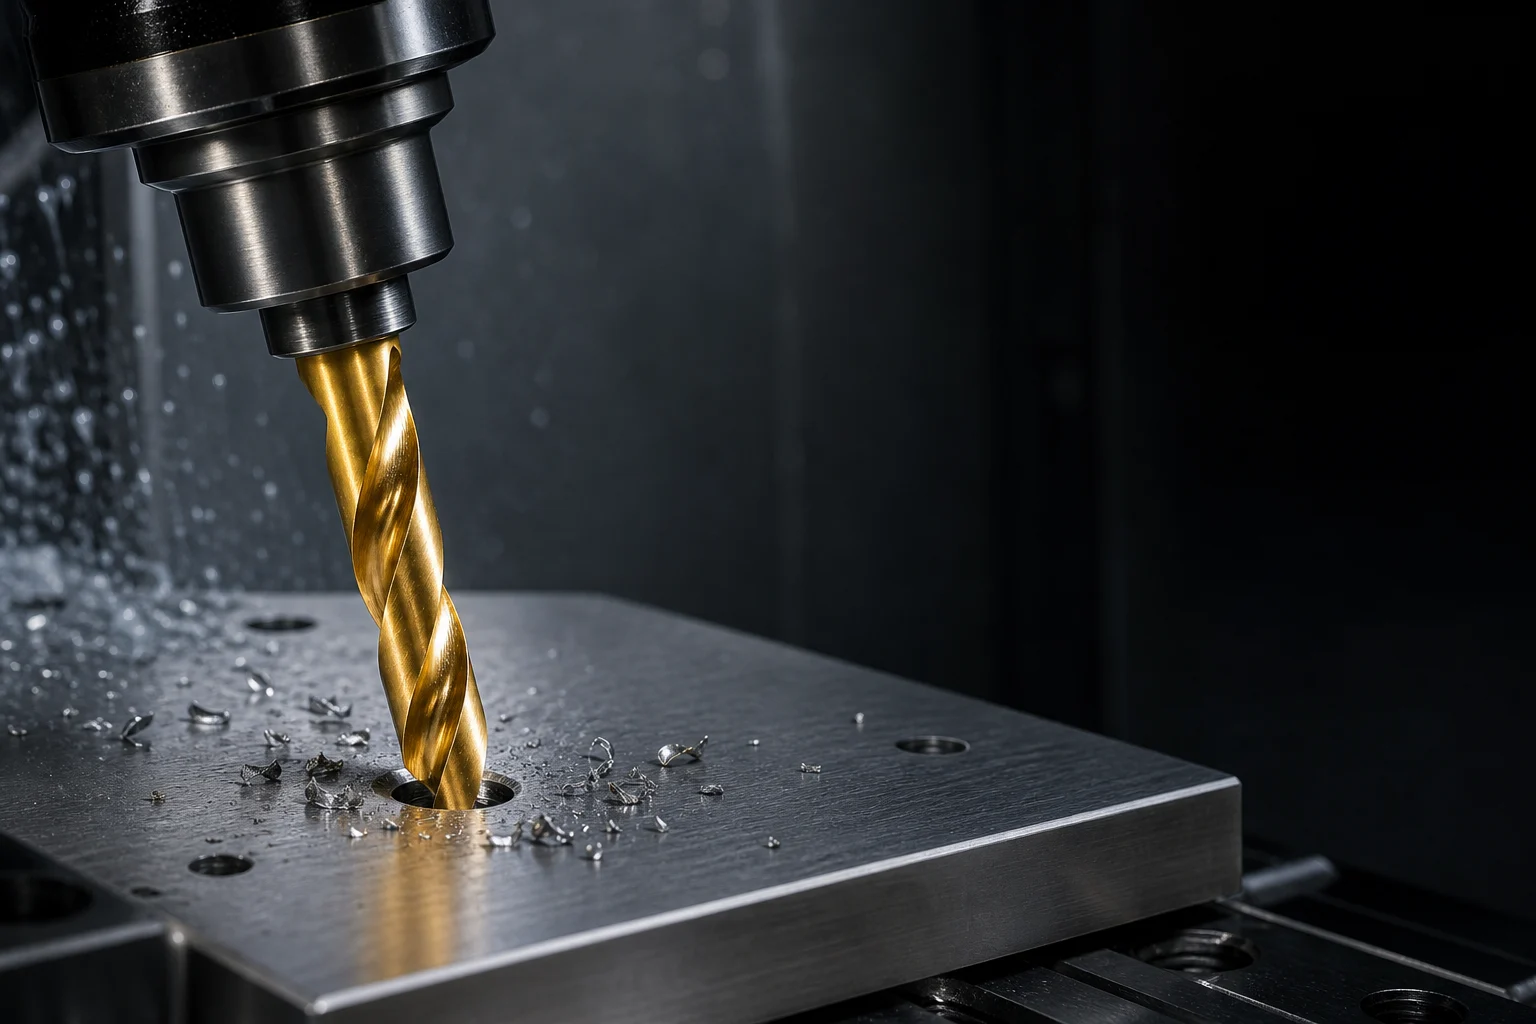
HSS-E matkabın gövde malzemesini, TiN ise yüzey kaplamasını tanımlar. Altın renkli bir matkap yalnızca TiN kaplı standart HSS olabilir; kaplamasız veya farklı yüzey işlemli bir matkap da HSS-E olabilir. Doğru ürün tanımı “altlık + üretim kalitesi + geometri + kaplama” birlikte yazıldığında ortaya çıkar.
TiN ve diğer PVD kaplamalar sürtünmeyi ve aşınmayı azaltmaya yardımcı olur. Ancak salgı, yetersiz ilerleme veya talaş sıkışması gibi proses sorunlarını tek başına çözmez. Kaplama, doğru kullanılan bir takımın performans çarpanıdır.
Geometri performansı nasıl değiştirir?
118° ve 135° punta açısı
118° punta genel metal delmede yaygındır. 135° split-point tasarımlar ise daha kontrollü merkezleme, daha düşük eksenel kuvvet ve sert yüzeyde kaymanın azalması için tercih edilebilir. Ön delik kullanılacaksa puntalama açısı, ana matkabın kesici köşelerini zedelemeyecek biçimde seçilmelidir.
Helis ve talaş kanalı
Yaklaşık 30° helis genel amaçlı tiplerde sık görülür. Kısa talaşlı sert malzemeler daha düşük, yumuşak ve uzun talaşlı malzemeler daha yüksek helis isteyebilir. Kanal hacmi, özellikle paslanmaz ve derin delikte talaşın kesme bölgesinden uzaklaştırılmasını belirler.
Metal işleme için AGNERO HSS-E matkaplarını inceleyin
Gerçek stok ve güncel fiyatla, sayfadan ayrılmadan sepetinize ekleyin.

HSS-E matkap nerelerde kullanılır?
- Paslanmaz çelik: Isı birikimi ve iş sertleşmesi riskine karşı kararlı ilerleme ve soğutmayla.
- Alaşımlı ve ısıl işlem görmüş çelikler: Takımın belirtilen sertlik aralığı içinde.
- Genel makine imalatı: Küçük ve orta seri delik operasyonlarında.
- Bakım ve saha işleri: Karbür için yeterince rijit olmayan koşullarda.
- Dökme demir ve demir dışı metaller: Uygun uç geometrisi ve üretici önerisi doğrulandığında.
Yüksek adetli, rijit CNC ve güçlü içten soğutma koşullarında solid karbür daha düşük çevrim süresi sağlayabilir. HSS-E’nin güçlü olduğu pencere; standart HSS’nin ısı ve aşınmada zorlandığı, karbürün ise maliyet veya kırılma riski nedeniyle gereksiz kaldığı uygulamalardır.
Kesme değerleri nasıl belirlenir?
Devir hesabı n = (1000 × Vc) / (π × D), ilerleme hızı ise Vf = n × f formülüyle yapılır. Burada Vc m/dk cinsinden kesme hızı, D mm cinsinden çap, f ise mm/dev cinsinden ilerlemedir. Nihai başlangıç değeri mutlaka seçilen matkabın kataloğundan alınmalıdır.
Temsilî bir HSS-Co katalog penceresinde karbon çelik için yaklaşık 18–26 m/dk, alaşımlı çelik için 14–20 m/dk, paslanmaz ve kalıp çeliklerinde 11–15 m/dk, dökme demirde 20–27 m/dk, alüminyumda 30–43 m/dk ve titanyum/yüksek sıcaklık alaşımlarında 3–6 m/dk başlangıç aralıkları görülebilir. Bunlar evrensel reçete değil; takım serisi, kaplama, delik derinliği ve soğutmaya göre doğrulanacak ilk deneme değerleridir.
Ø10 mm için örnek başlangıç değerleri
| Malzeme | Devir | İlerleme | Yaklaşık Vf |
|---|---|---|---|
| Karbon çelik | 640 dev/dk | 0,168 mm/dev | 107 mm/dk |
| Alaşımlı çelik | 510 dev/dk | 0,145 mm/dev | 74 mm/dk |
| Paslanmaz / kalıp çeliği | 380 dev/dk | 0,127 mm/dev | 48 mm/dk |
| Dökme demir | 700 dev/dk | 0,213 mm/dev | 149 mm/dk |
| Alüminyum | 1100 dev/dk | 0,145 mm/dev | 159 mm/dk |
Paslanmaz çelikte HSS-E kullanımı
Paslanmaz çelikte en yaygın hata ilerlemeyi aşırı düşürüp matkabı kestirmek yerine sürtmektir. Sürtünme, yüzeyde iş sertleşmesine ve hızlı kenar aşınmasına yol açabilir. Keskin ağız, kesintisiz besleme, yeterli kesme sıvısı ve düzenli talaş tahliyesi birlikte sağlanmalıdır.
Uzun, renk değiştirmiş veya kanalda biriken talaş; hız, ilerleme, peck döngüsü ve soğutmanın yeniden değerlendirilmesi gerektiğini gösterir. 5×D üzerindeki deliklerde pilot delik ve kontrollü talaş boşaltma, takım üreticisinin prosedürüne göre planlanmalıdır.
HSS-E matkap seçim kontrol listesi
- İş parçasının tam malzeme sınıfını ve sertliğini belirleyin.
- M35/M42 sınıfı ile kaplama bilgisini ayrı ayrı doğrulayın.
- Çap, delik derinliği ve kör/geçme delik durumunu kaydedin.
- Makine rijitliği, salgı ve soğutma kapasitesini kontrol edin.
- Üretici başlangıç değerleriyle kısa bir deneme yapıp talaş ve aşınmayı izleyin.
- Kararı takım fiyatıyla değil delik başına toplam maliyetle verin.
Sık sorulan sorular
HSS-E matkap nedir?
Kobalt ve/veya vanadyumla geliştirilmiş, sıcak sertliği ve aşınma direnci standart HSS’ye göre yükseltilmiş yüksek hız çeliği matkabıdır.
HSS-E ile kobalt matkap aynı mı?
Terimler pazarda çoğu zaman aynı aile için kullanılır; fakat HSS-E tek bir kimya değildir. M35, M42 ve gerçek kobalt oranı ürün verisinden kontrol edilmelidir.
Altın renkli her matkap HSS-E midir?
Hayır. Renk kaplamadan veya yüzey işleminden gelebilir; gövde malzemesini doğrulamaz.
Sonuç
HSS-E, standart HSS ile solid karbür arasında yalnızca fiyat basamağı değil, ayrı bir proses çözümüdür. AGNERO’da seçim yaparken alaşım sınıfını, kaplamayı, geometriyi ve uygulama koşullarını birlikte değerlendirmek; daha uzun takım ömrü ve daha öngörülebilir delik maliyeti için en güvenli yaklaşımdır.